

Découper des engrenages qui s'engrènent correctement
Difficulté : moyenne. Durée : 15 minutes de conception, 45 minutes de fabrication. Méthodes recommandées : contreplaqué ou acrylique découpé au laser, engrenages imprimés en 3D.
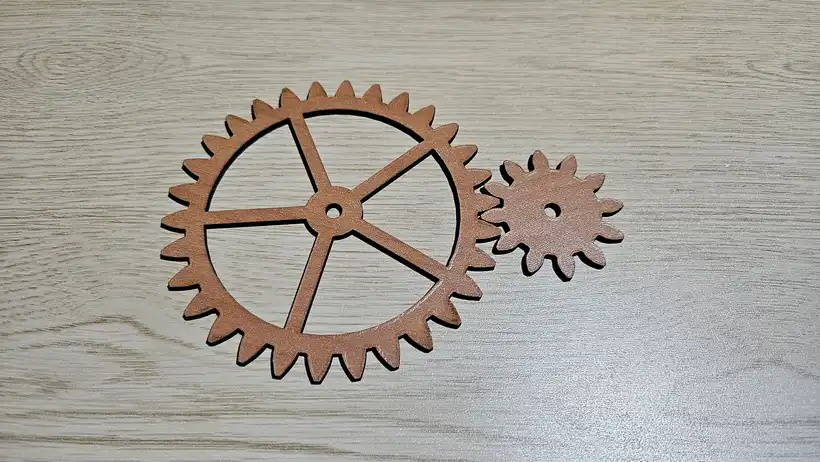
Deux engrenages s'engrènent s'ils partagent le même module et le même angle de pression. Rien d'autre n'a besoin de correspondre : un pignon de 12 dents entraîne une roue de 40 dents si les deux utilisent ces mêmes valeurs.
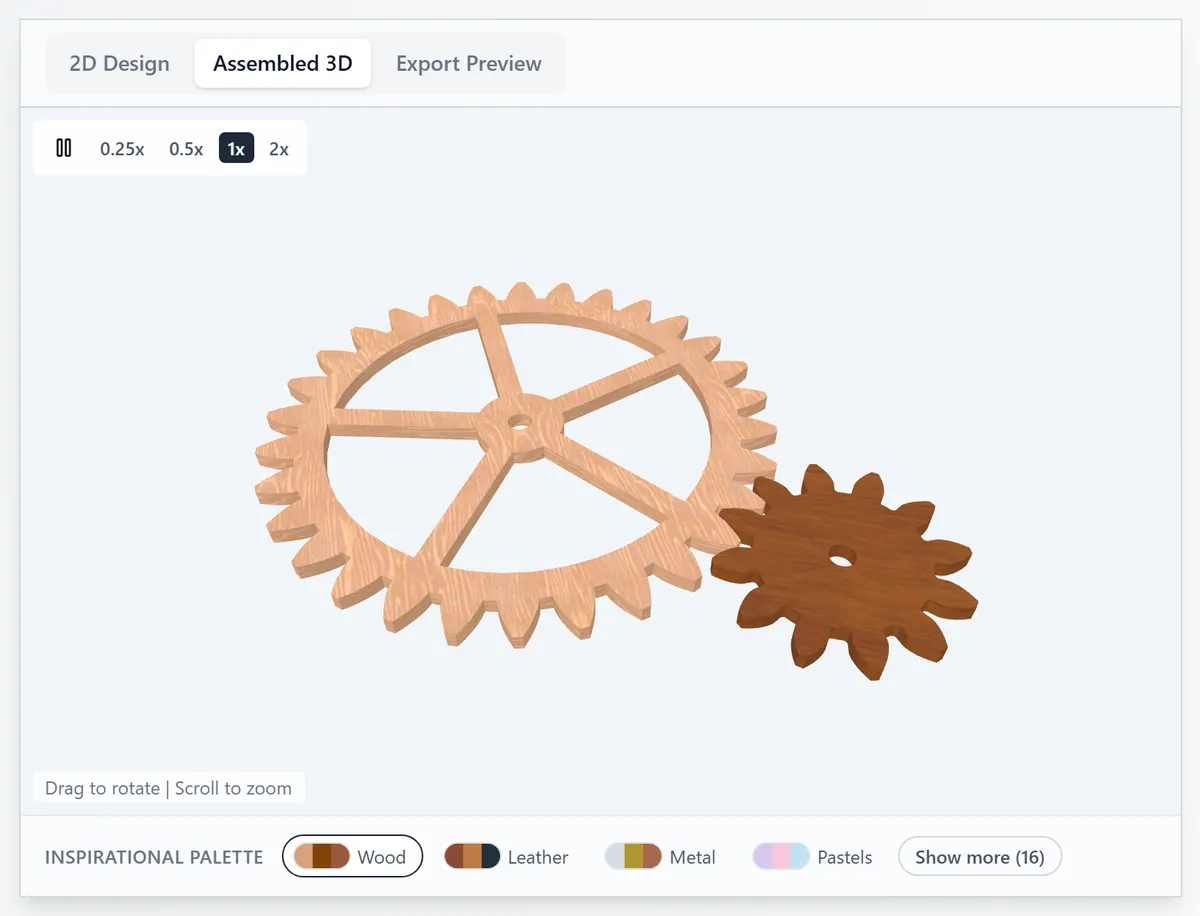
L'onglet 3D montre l'ensemble assemblé et animé selon son véritable rapport, avec chaque niveau à sa hauteur réelle. Lancez la lecture, observez l'engrènement et corrigez les problèmes visibles avant de découper le bois.
Sur cette page (8)
Ce qu'il vous faut
- Découpe laser : contreplaqué ou acrylique de 3 à 6 mm. L'acrylique tourne plus silencieusement et résiste mieux à l'usure que le contreplaqué.
- Impression 3D : PLA ou PETG. Les dents en PETG résistent mieux à la charge.
- Quincaillerie : tourillons ou boulons de 3 mm ou 6 mm pour les axes, avec rondelles pour éviter le frottement des roues sur la base
- Roues composées : colle à bois et surface plane pour garder les deux niveaux d'équerre
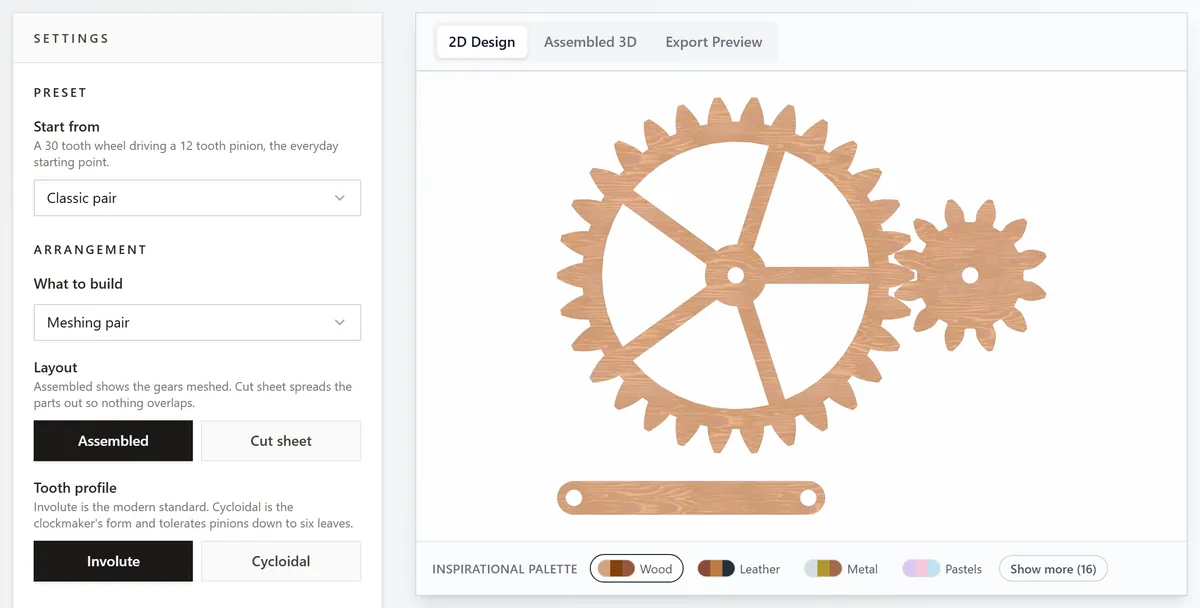
1. Choisir la disposition
- Paire engrenée et Train d'engrenages sont les points de départ courants. Un train comporte de trois à douze roues. L'angle de disposition tourne chaque étape un peu plus que la précédente : zéro forme une chaîne droite, les valeurs élevées la courbent en arc.
- Dans un train, le motif de dents définit les tailles : Alterné échange vos deux nombres de dents, Progressif passe du premier au second le long de la chaîne et Identique garde une même taille.
- Le train planétaire donne une forte réduction dans un petit cercle. Le générateur vérifie que la couronne possède le nombre de dents du soleil plus deux fois celui d'un satellite, et que les satellites peuvent être répartis régulièrement.
- Couronne et pignon utilise une denture intérieure qui fait tourner le pignon dans le même sens, sans l'inverser.
- Crémaillère et pignon transforme une rotation en déplacement rectiligne.
- Une roue composée place une grande roue et un petit pignon sur un même axe à deux niveaux pour obtenir une forte réduction sans roue immense.
- Une paire non circulaire fait rouler une ellipse, une fleur lobée, un excentrique ou un carré arrondi contre sa véritable forme conjuguée. La vitesse varie au cours de la rotation.
2. Dimensionner les dents
Le module exprime la taille des dents en millimètres : le diamètre primitif vaut le module multiplié par le nombre de dents. Les modules 3 à 5 conviennent au laser, car les dents de module 1 ou 2 sont trop petites par rapport à la largeur de coupe. Le nombre de dents définit ensuite le diamètre. Gardez au moins 17 dents avec un angle de pression de 20 degrés pour éviter l'entaille du pied, ou ajoutez un déport de profil pour descendre plus bas.
Le déport de profil épaissit le pied de dent et corrige les petits pignons. Un déport de 0.3 à 0.5 permet de descendre à 8 ou 10 dents. Le profil cycloïdal résout autrement le même problème ; les horlogers l'utilisent pour obtenir des pignons à six ailes.
3. Régler l'ajustement
- Le jeu d'engrènement est l'espace entre les dents en contact, retiré de leur épaisseur. Commencez à 0,1-0.2 mm pour le laser, soit environ une largeur de coupe, et augmentez si le matériau carbonise.
- Le jeu de fond définit la profondeur supplémentaire sous la ligne primitive, en fraction du module. La valeur standard de 0.25 est un bon départ.
- Le congé de pied arrondit la jonction entre flanc et fond de dent. Il évite que la roue se fende dans le fil du bois sous charge : conservez-en un dans le contreplaqué.
4. Personnaliser les centres
Le style de centre évide la matière entre moyeu et couronne. Rayons et Croix sont structurels, les trous d'allègement donnent un aspect mécanique classique, et Filigrane et Toile fine conviennent aux décorations murales. Sur une roue non circulaire, les évidements suivent la courbe primitive et s'amincissent aux zones resserrées. Si la roue est trop petite pour le motif, le générateur la garde pleine plutôt que de découper des zones fragiles.
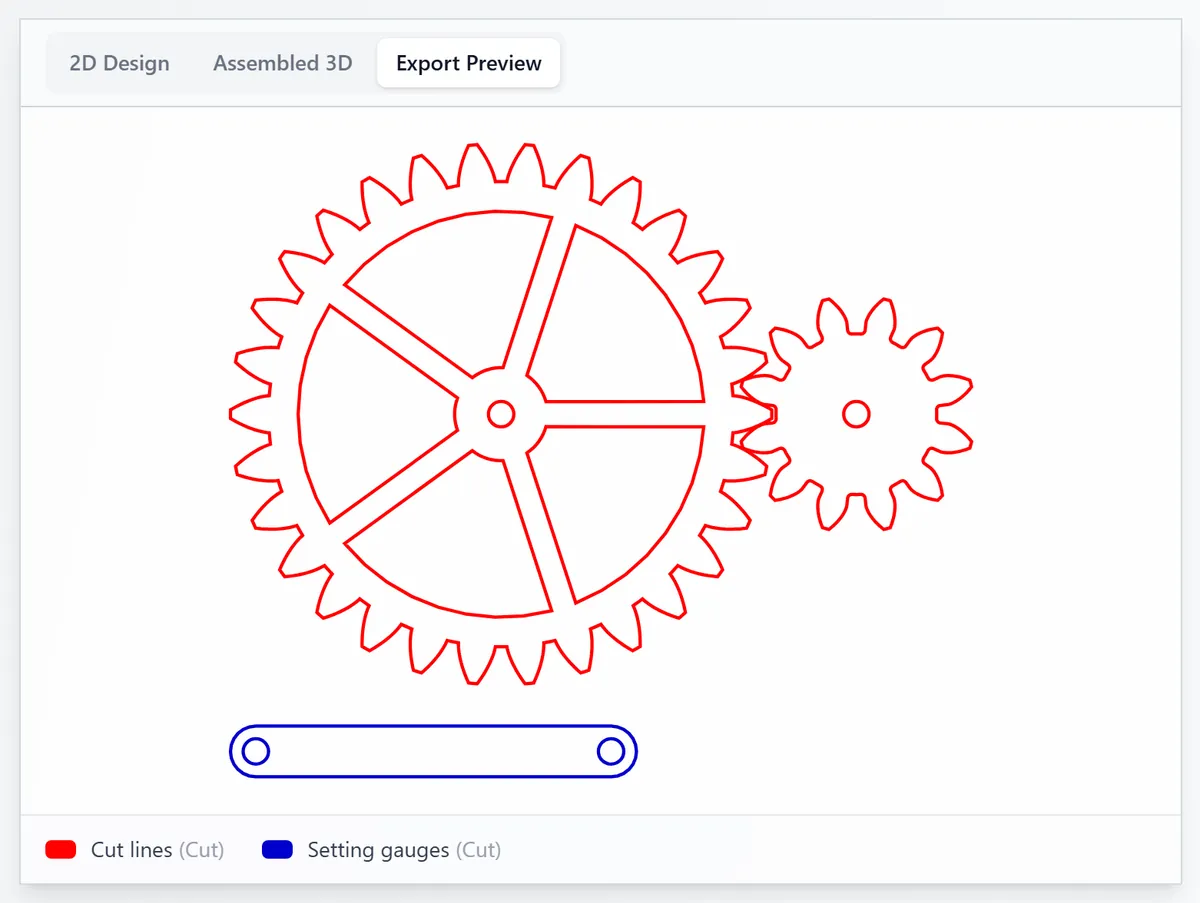
5. Exporter la plaque de découpe
La disposition Assemblé superpose les pièces selon leur position réelle. Passez à Plaque de découpe avant l'exportation pour les ranger côte à côte avec un espace et éviter les doubles découpes. Gardez Ajouter un gabarit de réglage activé : une bande à deux trous espacés de l'entraxe exact est ajoutée. Fixez-la à votre plaque de base et marquez les trous directement.
Choisissez votre méthode de fabrication
Découpe laser
Réglages de découpe
- Découpez avec la focalisation la plus précise possible. La largeur de coupe enlève de la matière aux flancs, d'où le réglage du jeu d'engrènement.
- Découpez une roue et un pignon d'essai, montez-les à l'entraxe indiqué et faites-les tourner à la main avant de découper tout un train.
- Vous pouvez découper deux roues en acrylique identiques et les coller face contre face pour des dents plus larges et solides.
- Découpez le gabarit avec le reste et utilisez-le pour percer : posez-le sur la base, marquez les deux trous et vos axes auront l'entraxe exact.
Construire une roue composée
Un étage composé associe roue et pignon sur un même axe à deux hauteurs. Découpez-les avec les bagues d'espacement, puis enfilez-les sur un tourillon dans l'ordre roue, entretoise, pignon. L'alésage des entretoises est volontairement large pour régler l'écart sans serrer l'axe. L'onglet 3D montre les hauteurs réelles pour identifier les engrènements avant collage. Laissez prendre à plat sur l'établi pour garder les niveaux parallèles.
Paires non circulaires
La roue conjuguée est calculée selon la condition de roulement sans glissement : la paire roule réellement sans sauter. Les axes restent fixes à l'entraxe indiqué, tandis que le rapport varie pendant la rotation. Si l'outil signale une courbe trop pincée, réduisez l'excentricité ou le module pour que les dents tiennent dans la zone serrée.
Impression 3D
Réglages d'impression
- Imprimez les roues à plat avec au moins 3 périmètres pour que les dents soient constituées de parois, pas de remplissage.
- Les dents imprimées sont légèrement épaisses : un jeu de 0,15 à 0,3 mm est courant.
- Prévoyez une extrusion de 4 à 8 mm pour les pièces qui transmettent une charge.
- Une roue composée peut s'imprimer d'un seul tenant : exportez les deux niveaux et empilez-les dans le trancheur à différentes hauteurs Z.
Fraisage CNC
Choix de l'outil
Le rayon de fraise limite le plus petit congé de pied réalisable. Choisissez donc un module d'au moins quatre fois le diamètre de la fraise. Une fraise de 3 mm demande un module de 12 ou plus pour des fonds bien définis. Fraisez l'extérieur de chaque dent en avalant pour un bord plus net dans le contreplaqué.
Prochaines étapes et idées de projets
- Découpez le préréglage Décoration murale steampunk dans trois couleurs d'acrylique et superposez les roues derrière une face pour créer un panneau cinétique.
- Découpez une paire elliptique et placez-la derrière une fenêtre pour observer les variations de vitesse.
- Ajoutez des trous d'allègement à la grande roue et gardez le pignon plein pour un aspect mécanique.
- Utilisez un train planétaire comme décapsuleur ou objet à manipuler : entrée par le soleil, couronne fixe et sortie par le porte-satellites.
- Pour une horloge décorative planétaire avec roues visibles tournant dans une couronne, utilisez le générateur d'horloges murales à engrenages mobiles.
Ouvrir la création dans votre logiciel
Ce guide vous a-t-il aidé ?
Plus dans Atelier et loisirs créatifs

Suivez les nouveautés de MyLaserTools.
Envoyez-moi des e-mails sur les nouveaux outils, les mises à jour, les tutoriels et les offres occasionnelles de MyLaserTools. Désinscription possible à tout moment.
© 2026 MyLaserTools.com. Tous droits réservés.